مرجع السعة القياسية هو طبق البيض لـ 30 بيضة بوحدة قالب 320 × 320 مم. تعتمد السعة الفعلية على هندسة المنتج ووصفة اللب وظروف التجفيف ومواصفات المشروع النهائية.
| الموديل | السعة الاسمية | محطات القوالب | التصنيف | اعرف المزيد |
|---|---|---|---|---|
| ECPS-600E | 600 طبق/ساعة | 2 | مدمج | |
| ECPS-900E | 900 طبق/ساعة | 3 | مدمج+ | |
| ECPM-1200E | 1,200 طبق/ساعة | 4 | متوسط | |
| ECPM-1500E | 1,500 طبق/ساعة | 5 | متوسط+ | |
| ECPL-1800E | 1,800 طبق/ساعة | 6 | سعة عالية | |
| ECPL-2200E | 2,200 طبق/ساعة | 6 | أقصى إنتاج قياسي |
تشير المعدلات الاسمية إلى طبق بيض قياسي لـ 30 بيضة. تختلف السعة باختلاف هندسة المنتج ووصفة اللب وهدف الرطوبة وظروف التجفيف وتكوين القوالب. أكّد الأرقام النهائية بمواصفات المشروع.
منصة موحّدة لإنتاج الألياف المقولبة. ستة موديلات بسعة من 600 إلى 2200 طبق في الساعة، مصمّمة حول بنية صناعية مشتركة.
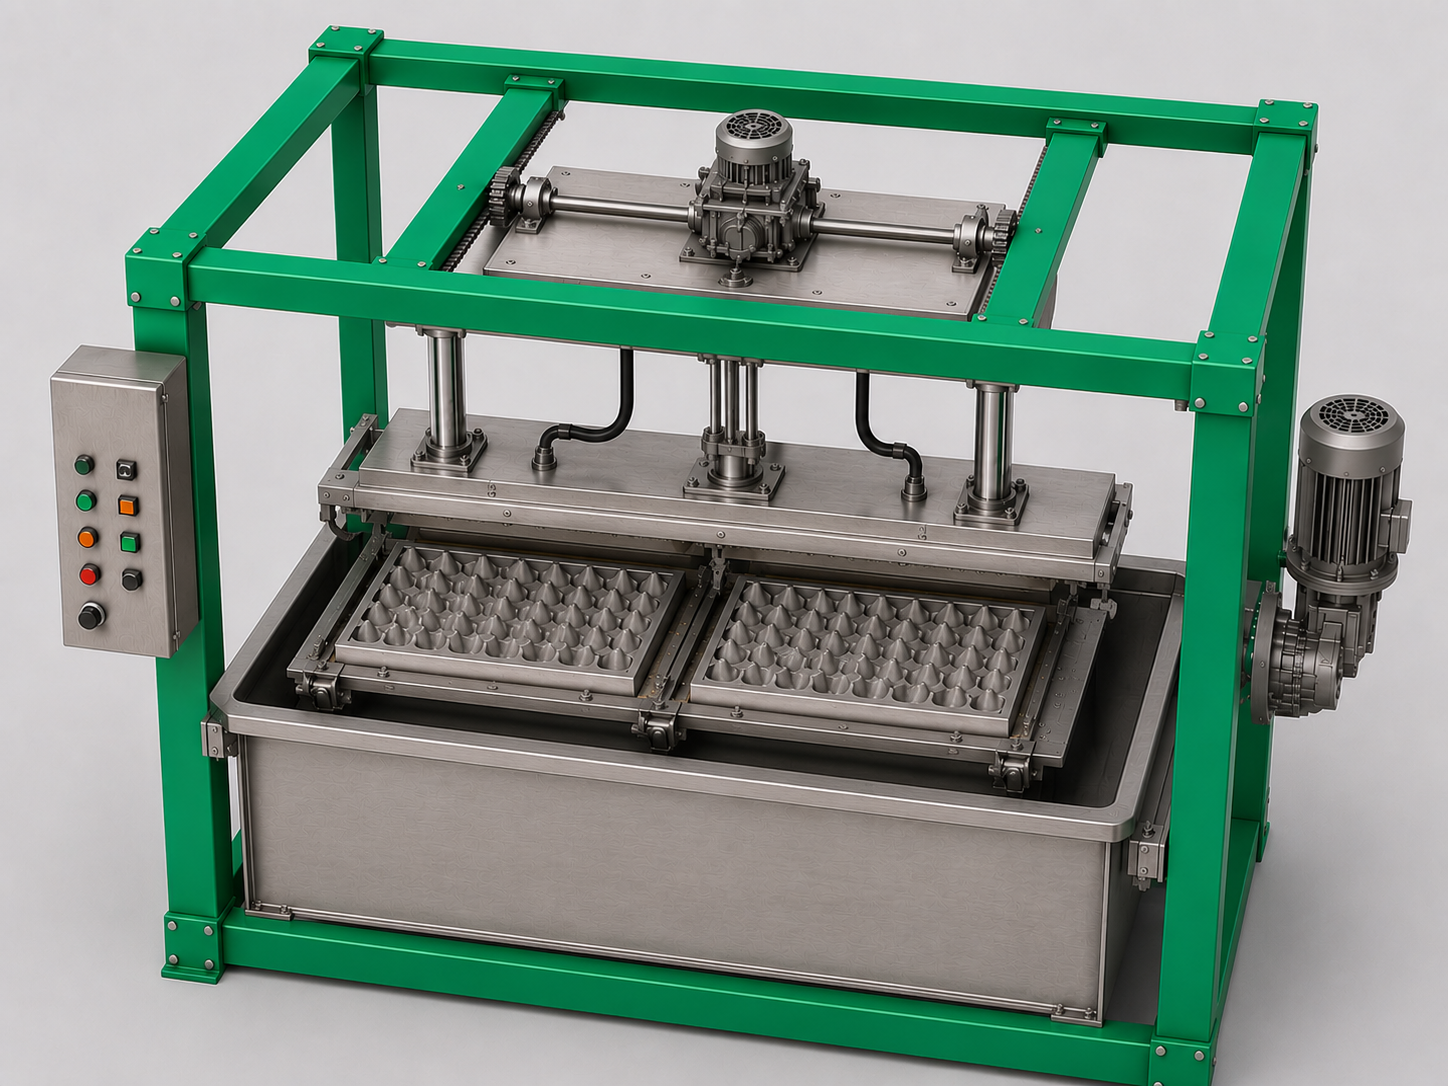
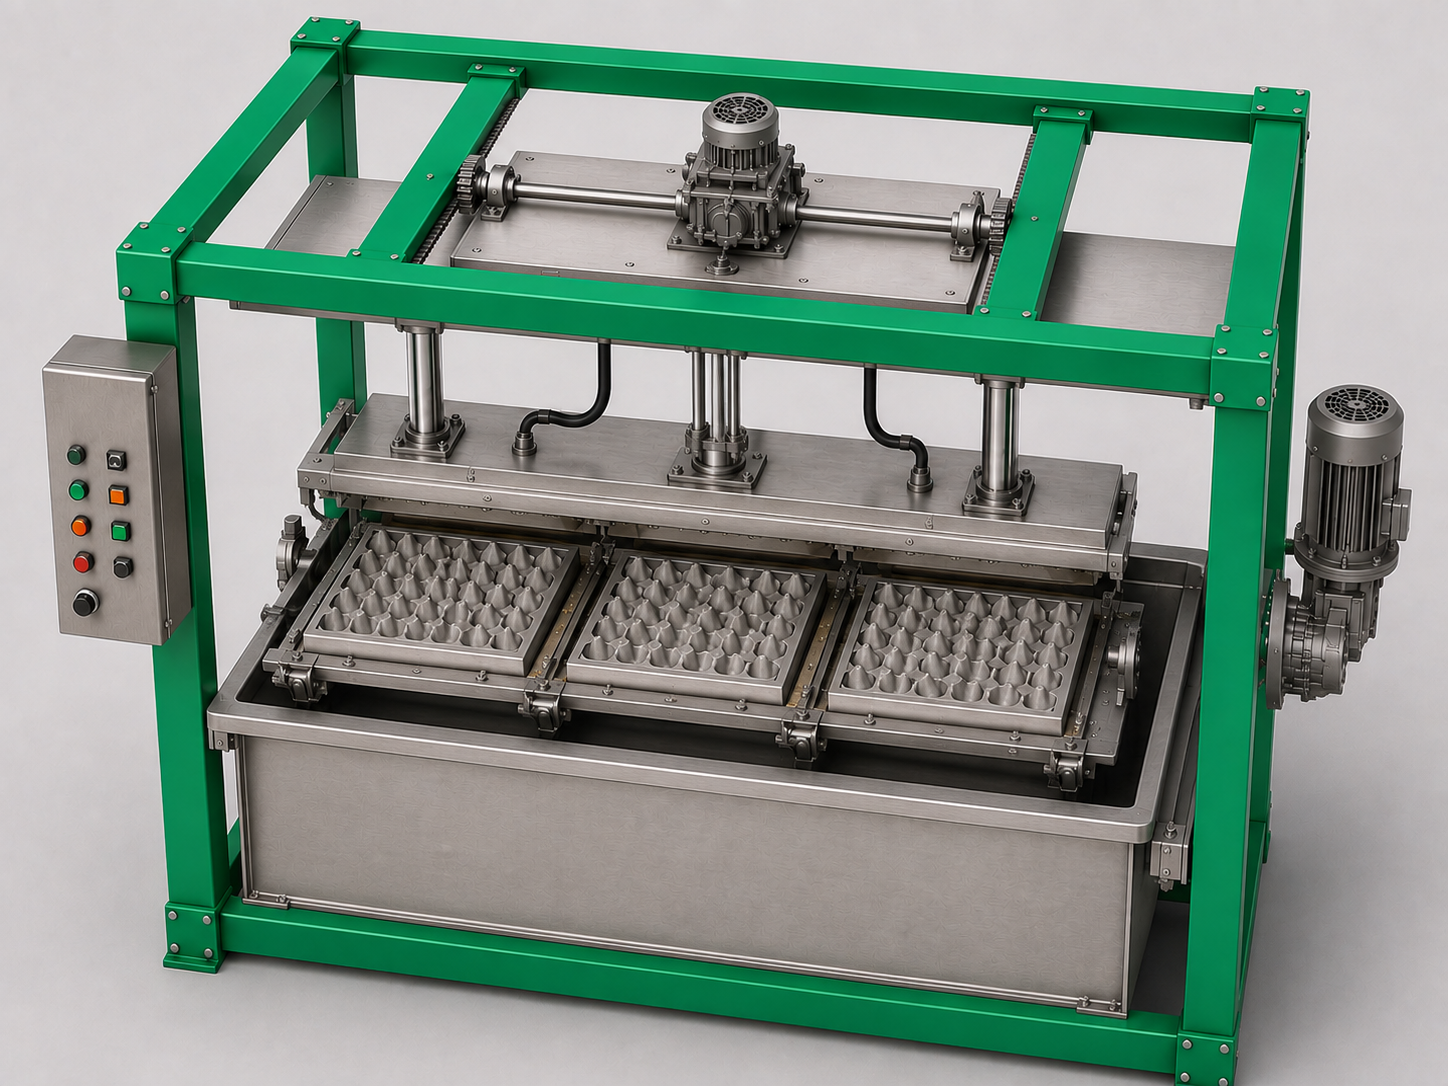
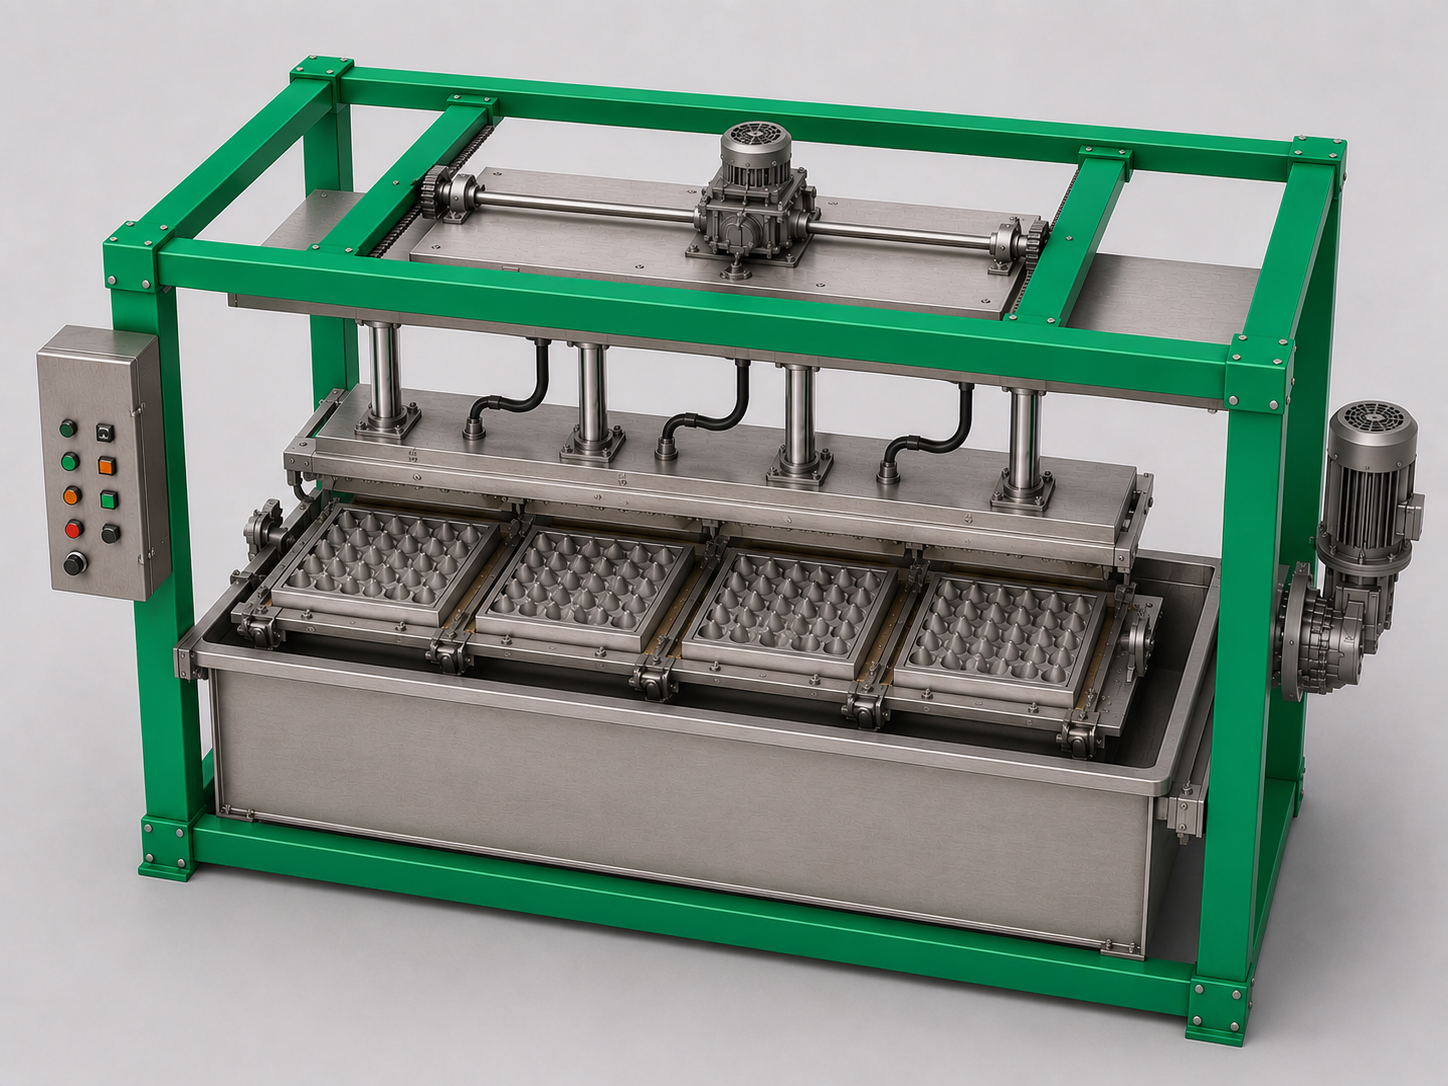
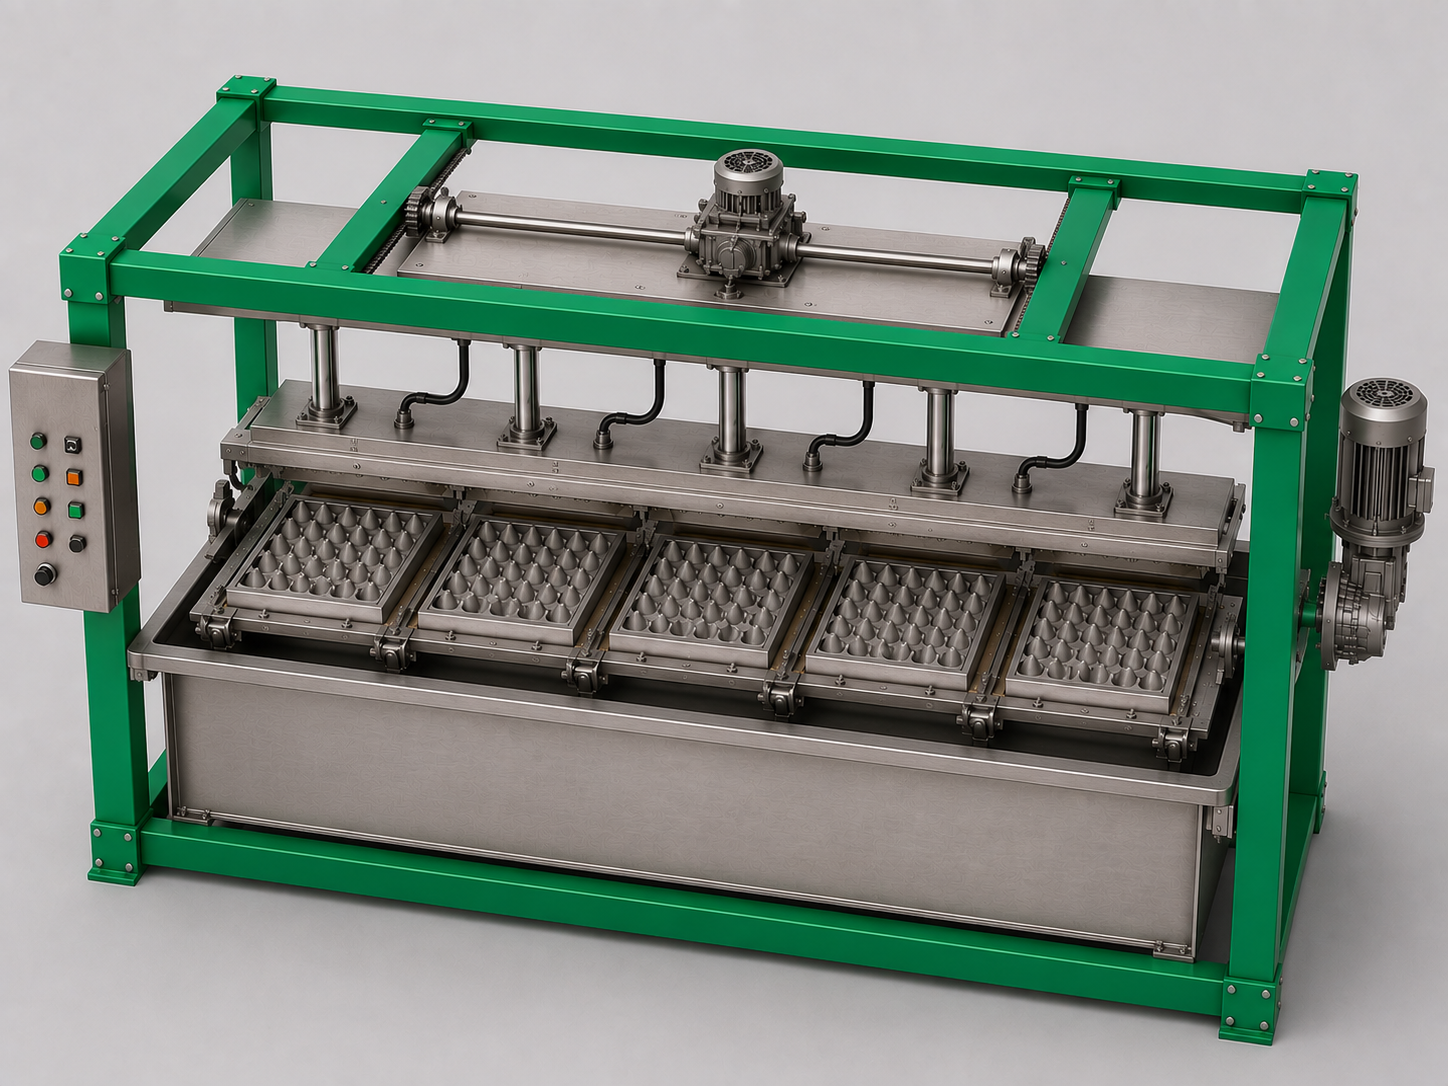
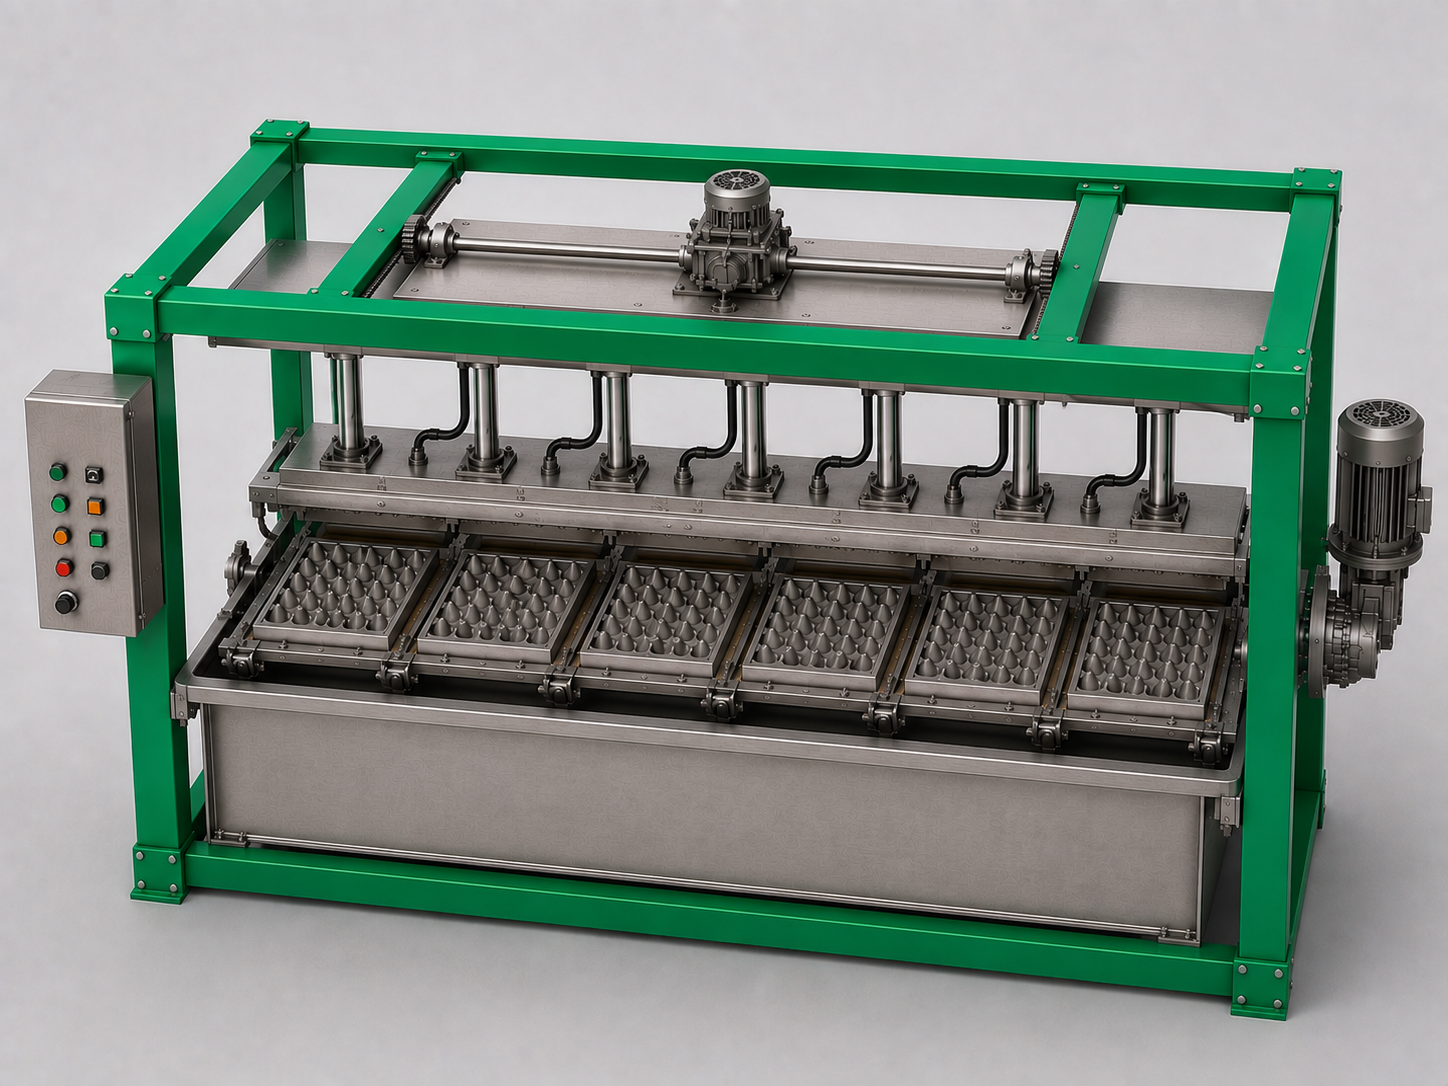
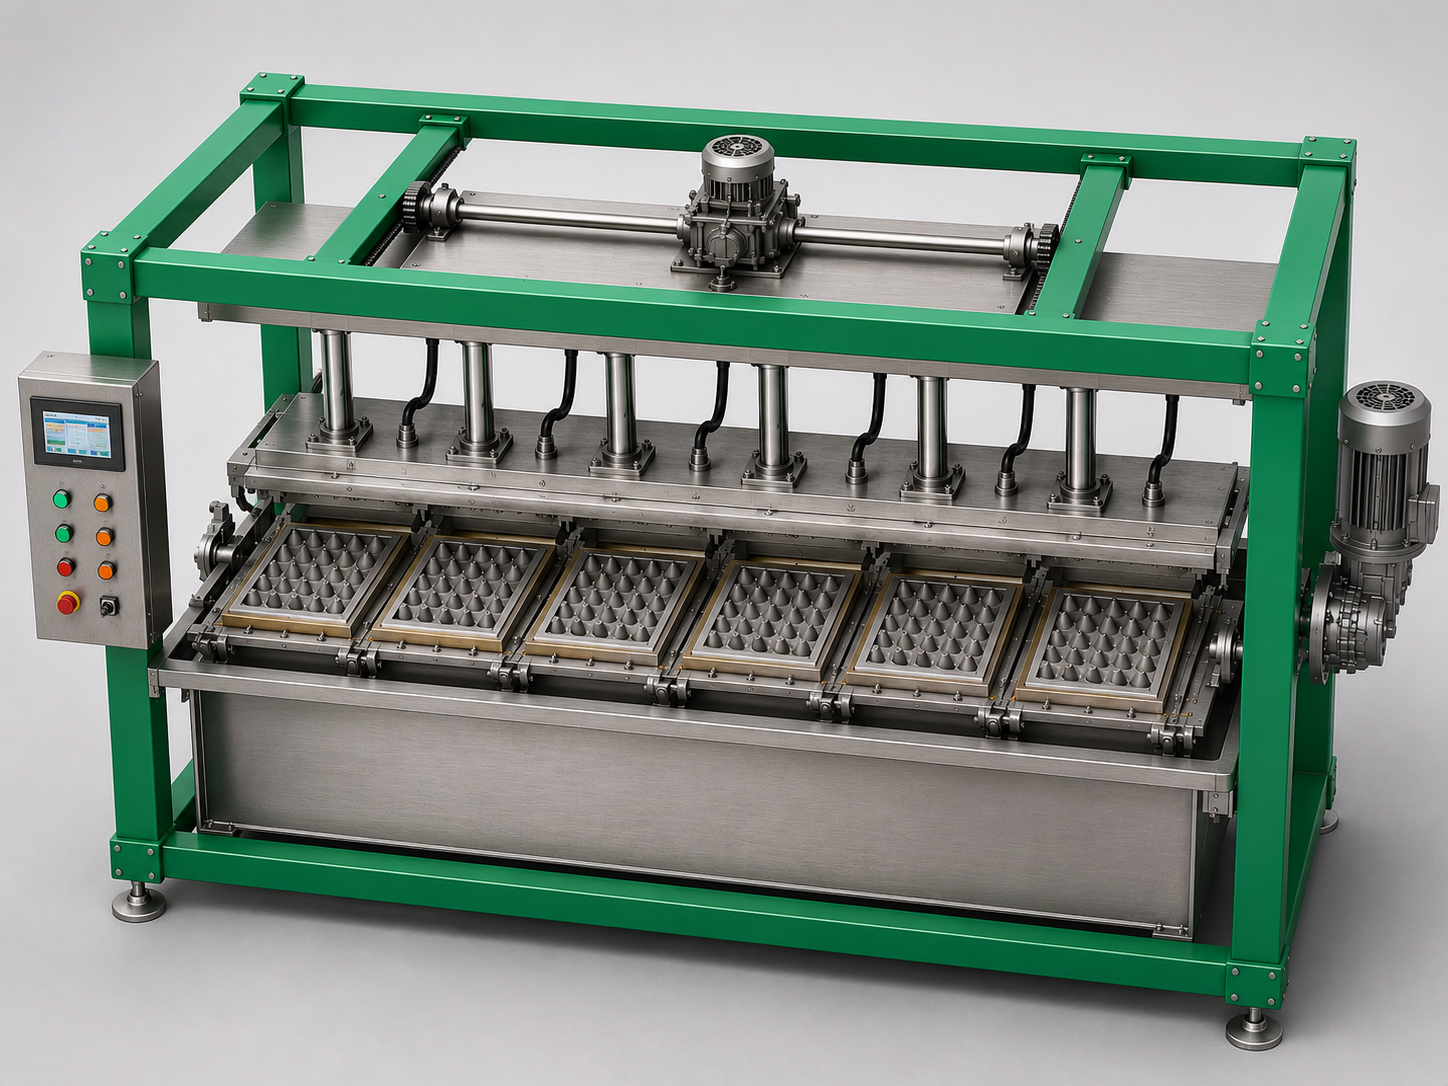
صور الماكينات لأغراض العرض والتوضيح. قد تختلف الماكينات الفعلية بشكل طفيف من حيث الشكل والتجهيزات.
من الورق المسترجع إلى المنتجات النهائية من الألياف المقولبة، يجمع خط إنتاج GDM ECP بين تحضير اللب، والتشكيل بالتفريغ، والتجفيف المتحكم به في عملية واحدة متواصلة.
يُخلط الورق المسترجع مع الماء لإنشاء اللب.
خزانان أوليان لتخزين معلّق اللب المحضّر.
يغذّي الخزان الثانوي قسم التشكيل بمعدل ثابت.
تُشكَّل الألياف بالتفريغ إلى منتجات ألياف مقولبة على قوالب خاصة بالمنتج.
لوحة التحكم الكهربائية التي تشغّل الخط وتراقبه.
يوفر الهواء المضغوط لأنظمة الخط الهوائية.
يوفر الضغط السلبي المستخدم أثناء تشكيل الألياف المقولبة.
مجفّف معدني متواصل يزيل الرطوبة من المنتجات المشكّلة.
للمشاريع التي تتطلب إنتاجًا إجماليًا أعلى، يمكن هندسة تهيئة بخطين حول بنية تحتية مشتركة للمراحل الأولية. نظام واحد لتحضير العجينة يغذّي خطي تشكيل مستقلين، لكل منهما مجفّفه الخاص، ويلتقيان عند مخرجات نهائية واحدة.
يدخل الورق المسترجع إلى نظام تحضير العجينة المشترك.
نظام هندسي واحد يضم محضّر اللب والخزانات والخلاطات والمضخات يخدم الخطين معًا.
فرع تشكيل مستقل بآلة تشكيل ومجفّف خاصين به.
فرع تشكيل مستقل ثانٍ بآلة تشكيل ومجفّف خاصين به.
يلتقي الفرعان عند المخرجات النهائية.
يمكن لنظام تحضير العجينة المُهندَس أن يدعم خطي تشكيل، مما يقلل الازدواجية غير الضرورية في معدات المراحل الأولية حيثما يسمح تصميم المشروع بذلك.
يعمل خطا التشكيل كفرعي إنتاج منفصلين، مما يمنح المصنع مرونة تشغيلية أكبر.
إذا توقف أحد خطوط التشكيل للصيانة أو الخدمة، يمكن للخط الثاني مواصلة الإنتاج.
تُحدَّد التهيئة النهائية بخطين، وسعة تحضير العجينة، وسعة الهواء المضغوط، والمرافق، والمعدات المساعدة هندسيًا وفقًا لسعات الخطوط المختارة ومتطلبات المنتج وظروف المشروع.
إرشاد استرشادي بناءً على حجم الإنتاج. يُؤكد التحديد النهائي دائمًا وفقًا لمنتجك وظروف موقعك.
أرسل لنا منتجك المستهدف وسعتك وظروف موقعك. نردّ بتوصية بشأن مواصفات الخط.
أرسل لنا منتجك المستهدف وسعتك وظروف موقعك. نردّ بمواصفات الخط المناسب.