La référence de capacité standard est l’alvéole de 30 œufs avec un module de moule de 320 × 320 mm. La capacité réelle dépend de la géométrie du produit, de la recette de pâte, des conditions de séchage et de la spécification finale du projet.
| Modèle | Capacité nominale | Stations de moule | Positionnement | En savoir plus |
|---|---|---|---|---|
| ECPS-600E | 600 alv./h | 2 | Compact | |
| ECPS-900E | 900 alv./h | 3 | Compact+ | |
| ECPM-1200E | 1,200 alv./h | 4 | Moyen | |
| ECPM-1500E | 1,500 alv./h | 5 | Moyen+ | |
| ECPL-1800E | 1,800 alv./h | 6 | Grande capacité | |
| ECPL-2200E | 2,200 alv./h | 6 | Débit standard maximal |
Les débits nominaux se réfèrent à une alvéole standard de 30 œufs. La capacité varie selon la géométrie du produit, la recette de pâte, l’objectif d’humidité, les conditions de séchage et la configuration des moules. Confirmez les valeurs finales avec une spécification de projet.
Une plateforme standardisée pour la production de fibres moulées. Six modèles de 600 à 2 200 alvéoles par heure, conçus autour d’une architecture industrielle commune.
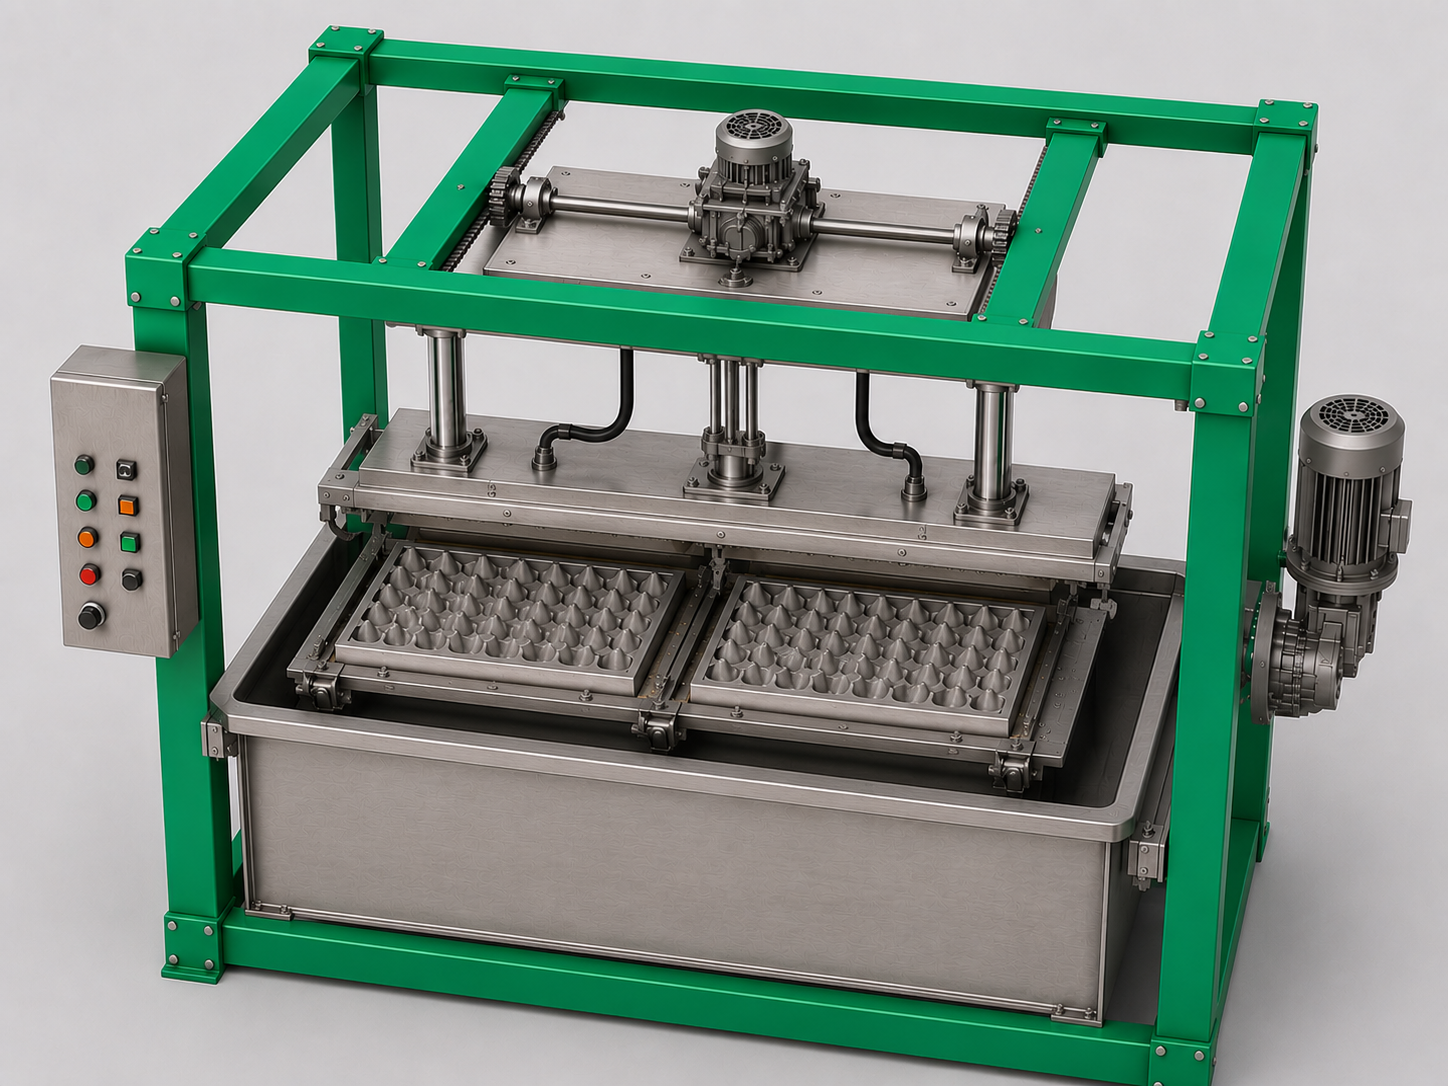
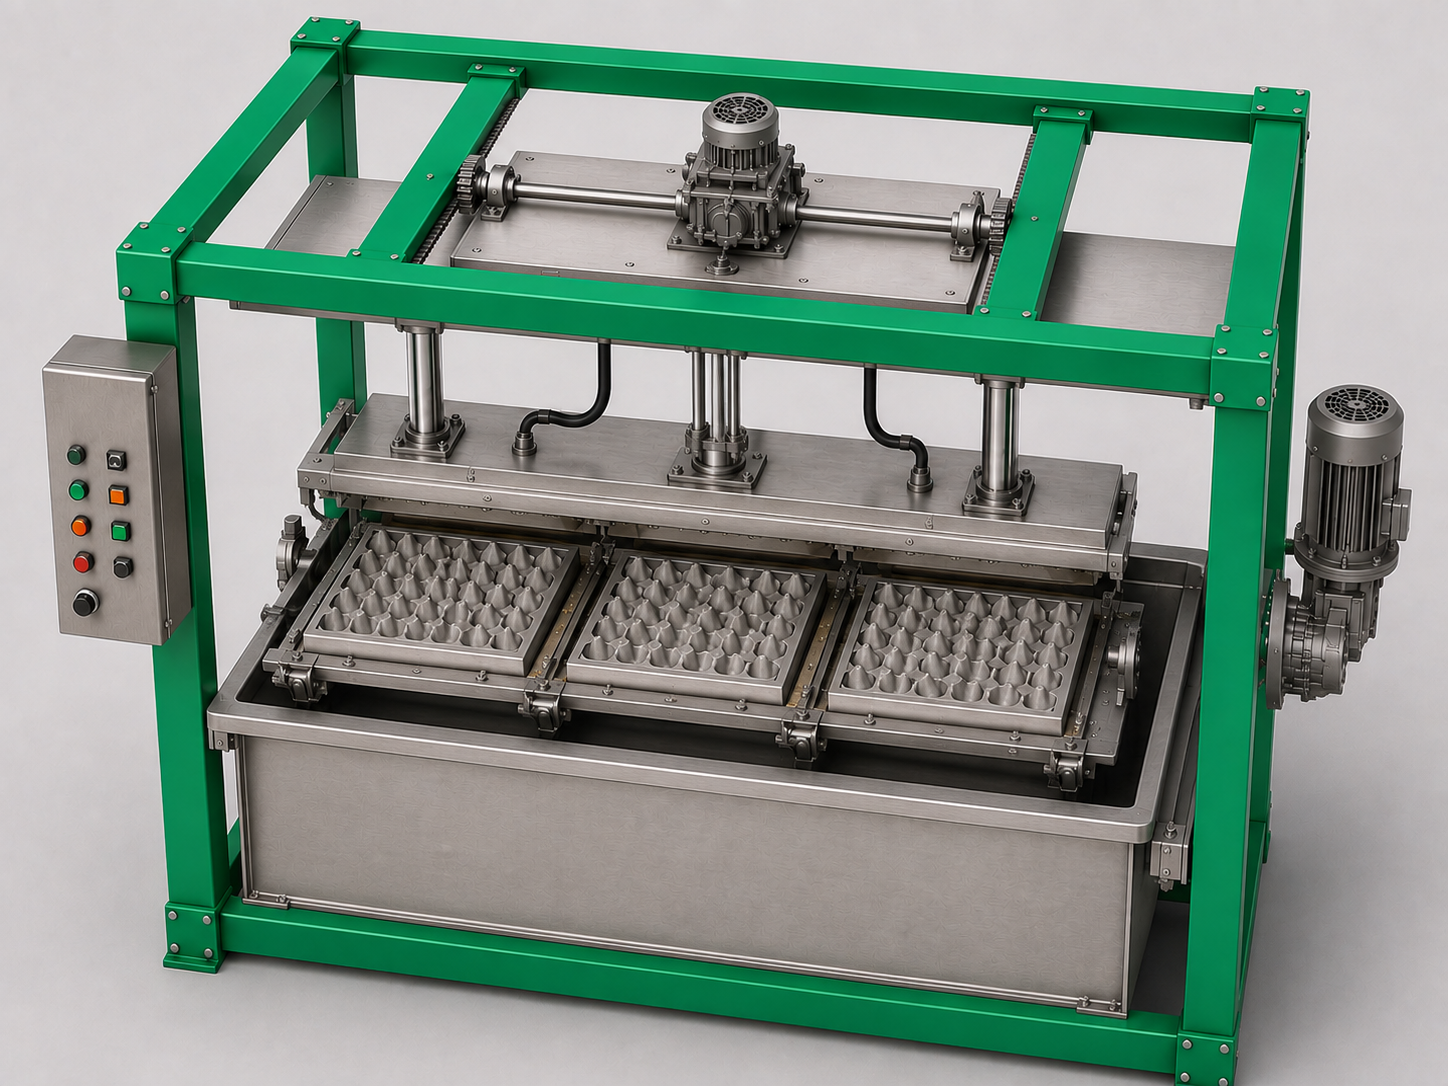
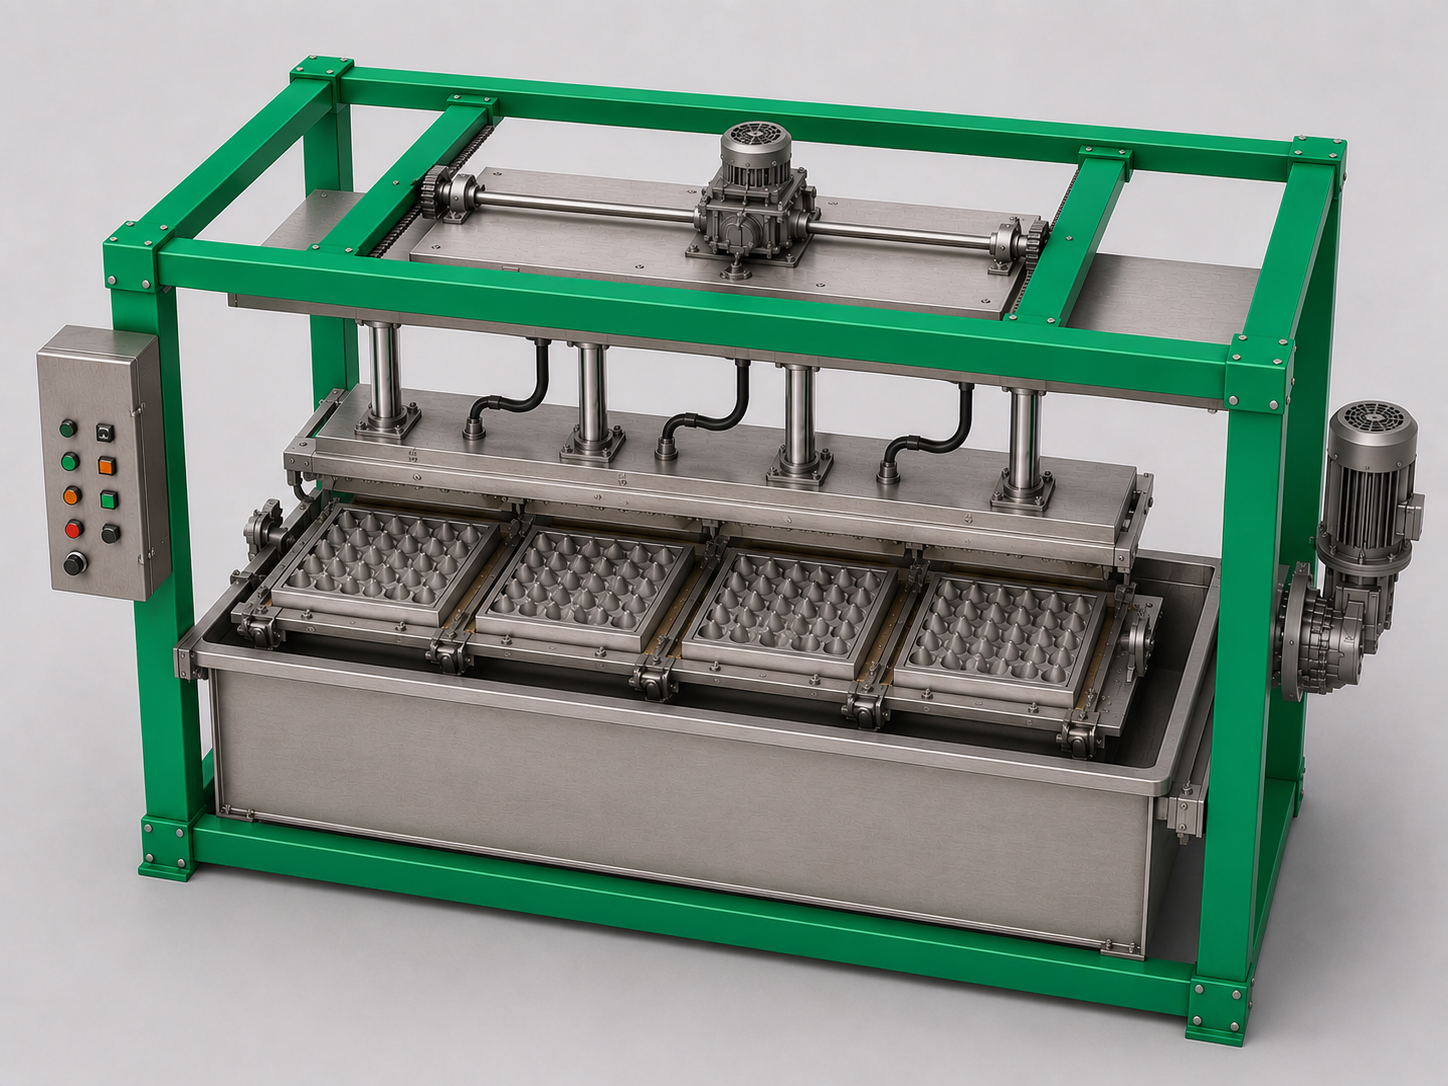
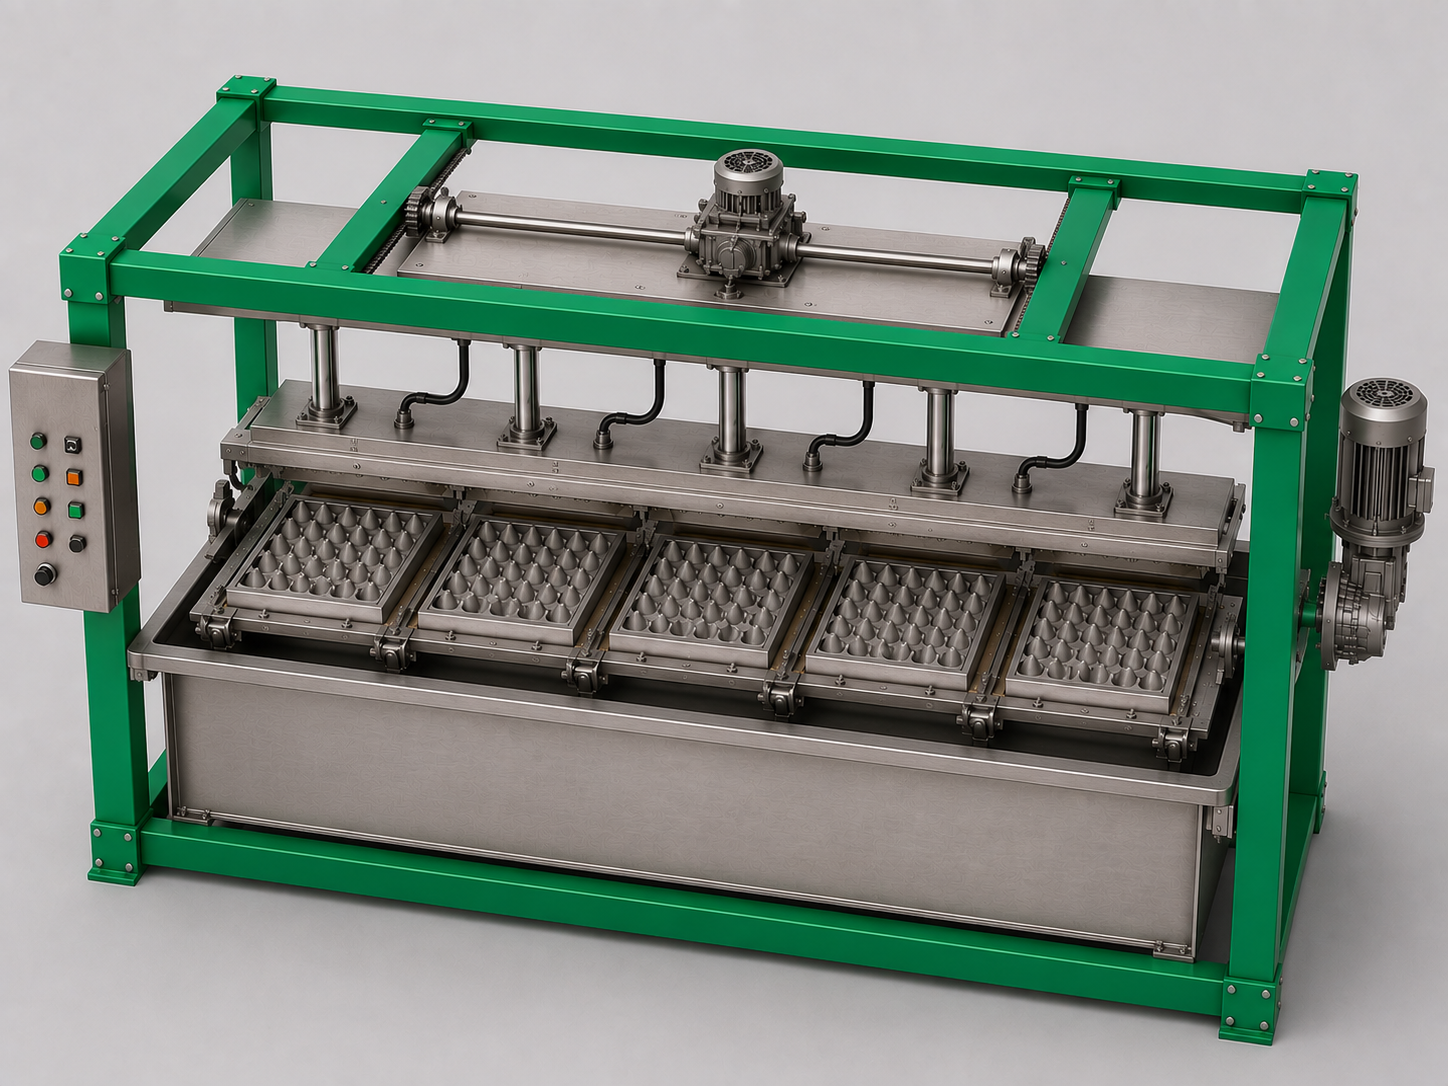
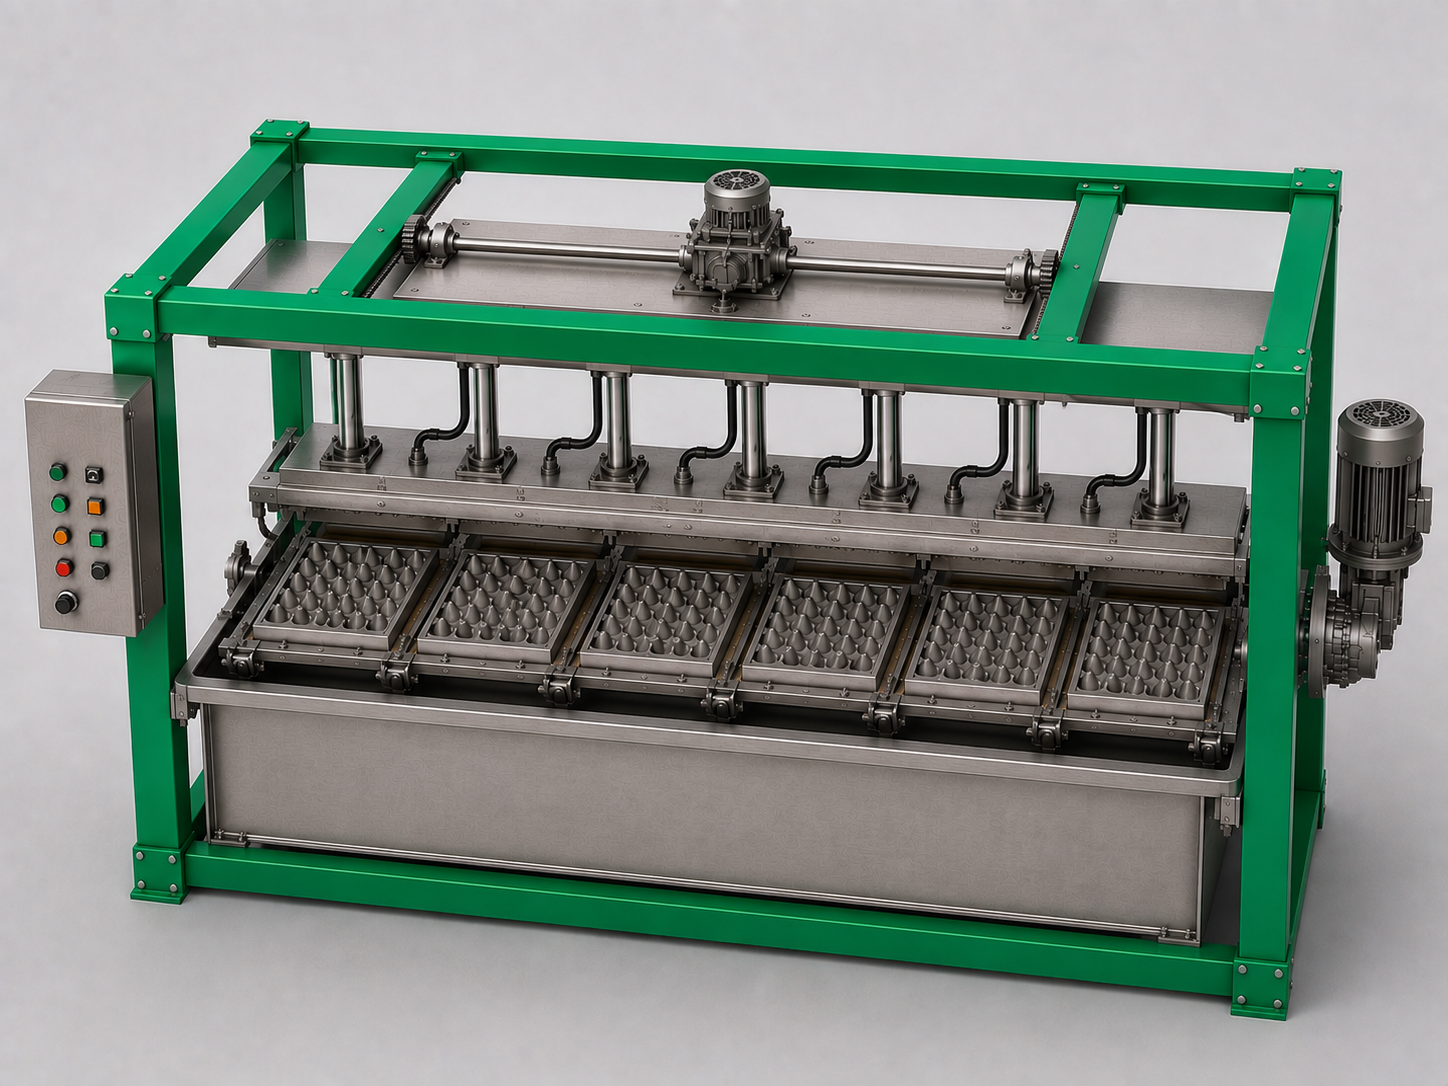
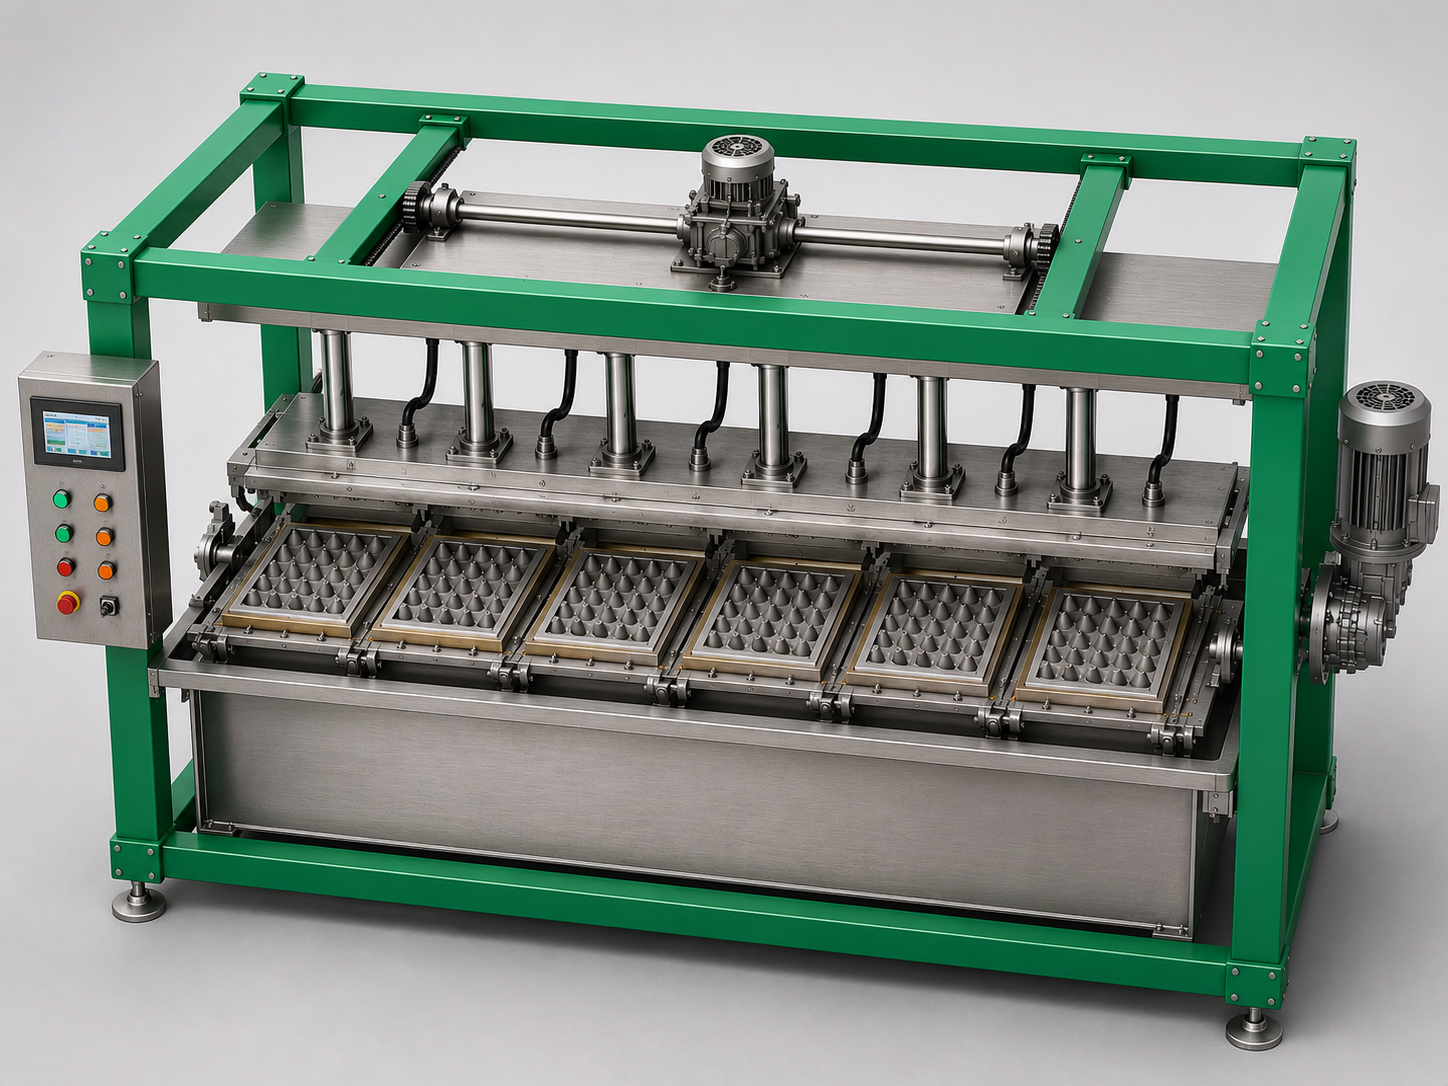
Les images des machines sont présentées à titre illustratif. Les machines réelles peuvent présenter de légères différences d’apparence et de configuration.
Du papier récupéré aux produits finis en fibres moulées, la ligne de production GDM ECP combine préparation de la pâte, formage sous vide et séchage contrôlé en un seul processus continu.
Le papier récupéré et l’eau sont mélangés pour créer la pâte.
Deux cuves primaires stockent la suspension de pâte préparée.
La cuve secondaire alimente la section de formage à un débit régulier.
La fibre est formée sous vide sur des moules dédiés au produit en fibres moulées.
Armoire électrique qui pilote et surveille la ligne.
Fournit l’air comprimé des systèmes pneumatiques de la ligne.
Fournit la pression négative utilisée lors du formage des fibres moulées.
Sécheur métallique continu qui élimine l’humidité des produits formés.
Pour les projets nécessitant un débit total plus élevé, une configuration à deux lignes peut être conçue autour d’une infrastructure amont partagée. Un seul système de préparation de la pâte alimente deux lignes de formage indépendantes, chacune avec son propre sécheur, convergeant vers une seule sortie finale.
Le papier récupéré entre dans le système partagé de préparation de la pâte.
Un seul système d’ingénierie avec pulpeur, cuves, mélangeurs et pompes dessert les deux lignes.
Une branche de formage indépendante avec sa propre machine de formage et son propre sécheur.
Une seconde branche de formage indépendante avec sa propre machine de formage et son propre sécheur.
Les deux branches convergent vers la sortie finale.
Un système de préparation de la pâte peut, là où la conception du projet le permet, alimenter deux lignes de formage et réduire la duplication inutile des équipements en amont.
Les deux lignes de formage fonctionnent comme des branches de production distinctes, offrant à l’usine une plus grande flexibilité d’exploitation.
Si une ligne de formage est arrêtée pour maintenance ou service, la seconde ligne peut poursuivre la production.
La configuration finale à deux lignes, la capacité de préparation de la pâte, la capacité d’air comprimé, les utilités et les équipements auxiliaires sont conçus selon les capacités de ligne sélectionnées, les exigences du produit et les conditions du projet.
Un guide indicatif basé sur l’échelle de production. Le dimensionnement final est toujours confirmé selon votre produit et vos conditions de site.
Producteurs établis assurant une production commerciale régulière avec une marge de croissance.
Exploitation continue à fort volume avec un objectif de débit quotidien exigeant.
Le sommet de la gamme ECP standard pour le débit le plus élevé atteignable.
Envoyez-nous votre produit cible, votre capacité et les conditions de votre site. Nous répondons avec une recommandation de configuration de ligne.
Envoyez-nous votre produit cible, votre capacité et les conditions de votre site. Nous répondons avec la configuration de ligne adaptée.