خطوط إنتاج الألياف المقولبة الصناعية — من المدمجة 600 طبق/ساعة إلى عالية السعة 2.200 طبق/ساعة. دورة أوتوماتيكية، مياه بدائرة مغلقة، هندسة كخط متكامل.
يربط كل خط GDM ECP أربع مراحل: تحضير اللب، التشكيل بالتفريغ، النقل المتزامن والتجفيف المتحكم به داخل مجفف معدني. تزداد السعة عبر تكبير الأنظمة المساندة بالحجم المناسب.
يُعالج الورق المسترجع والماء في آلة تفتيت الورق وخزانين أوليين وخزان ثانوي. يدور ماء العملية في حلقة مغلقة مع مياه تعويض شهرية نموذجية تقارب 20% بسبب التبخر أساسًا.
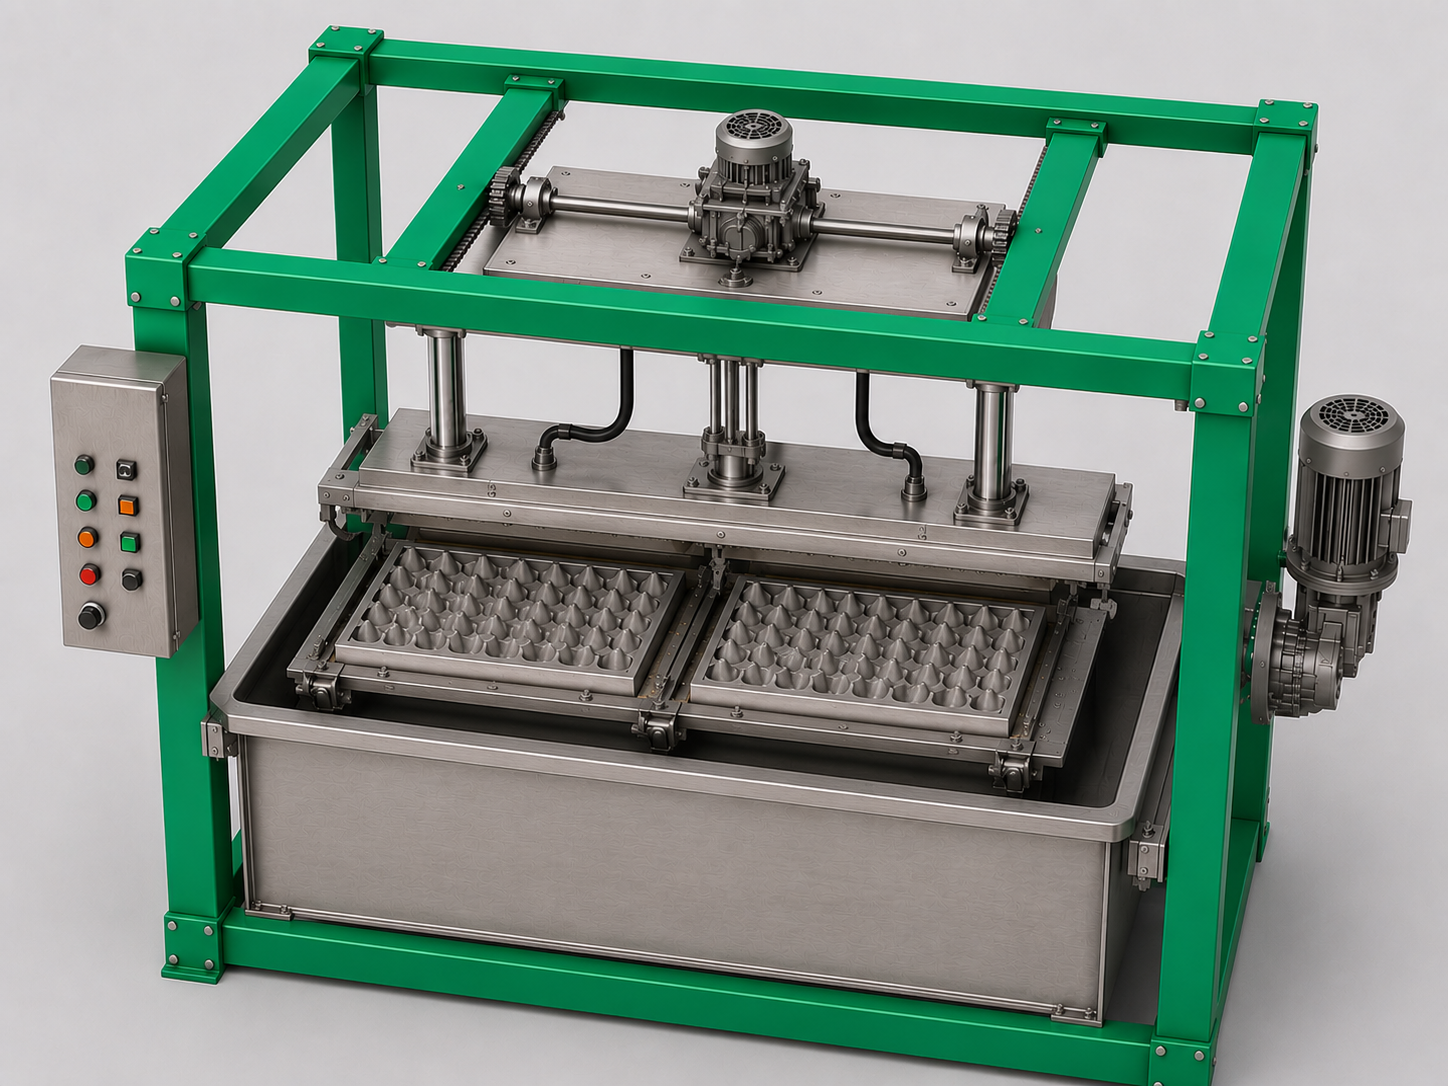
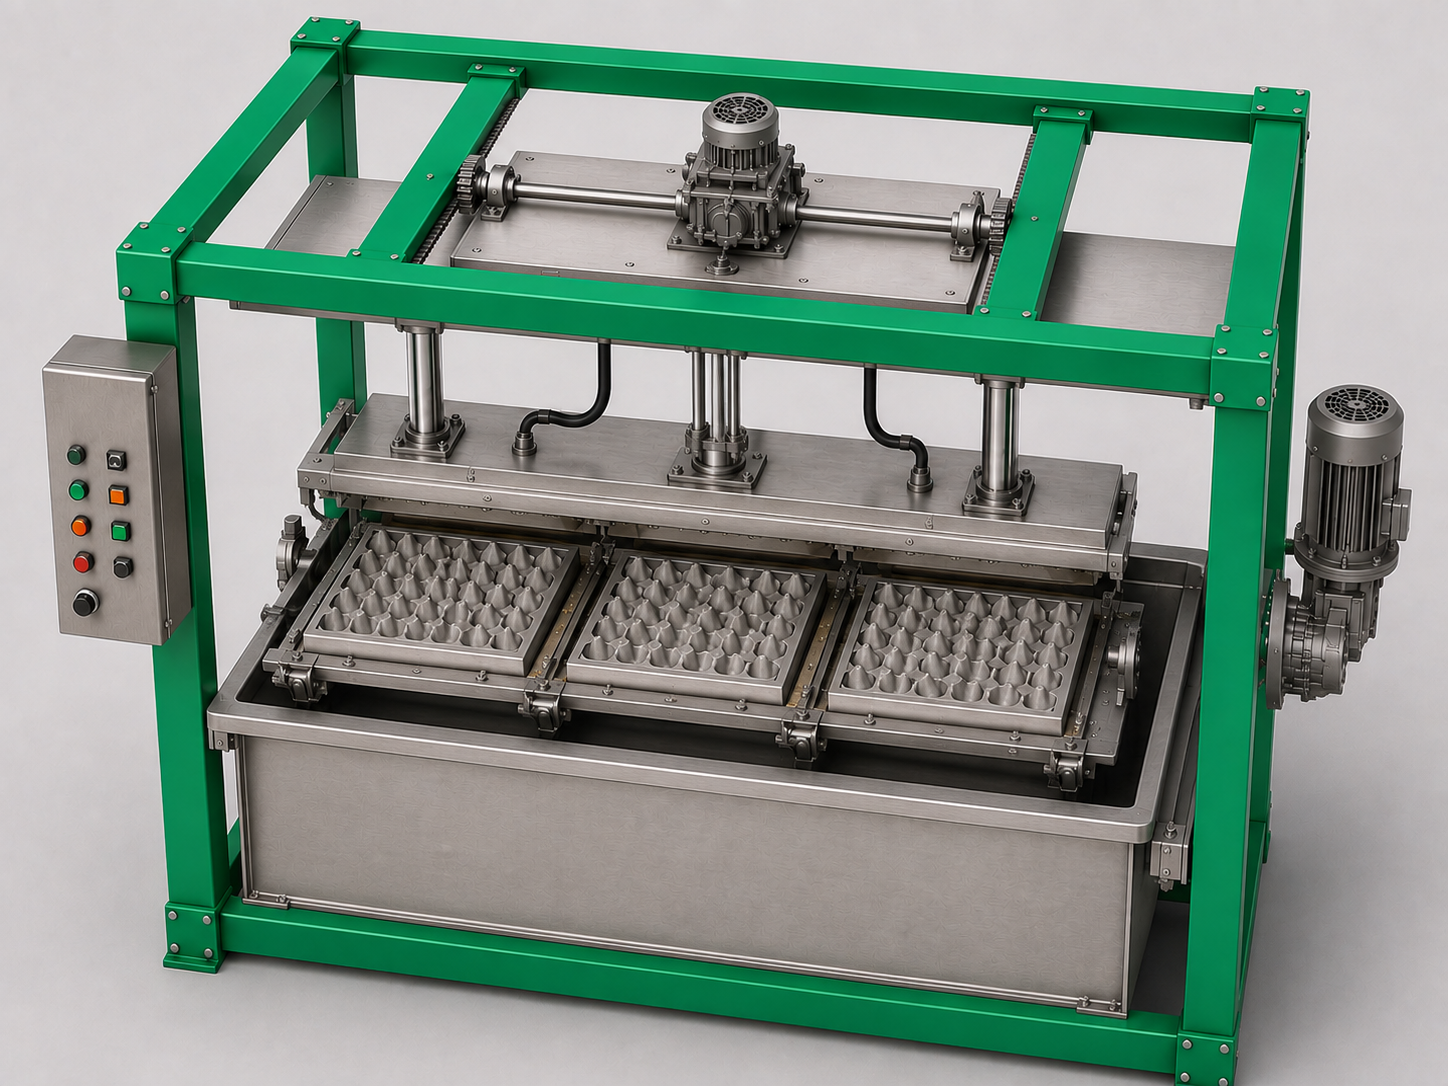
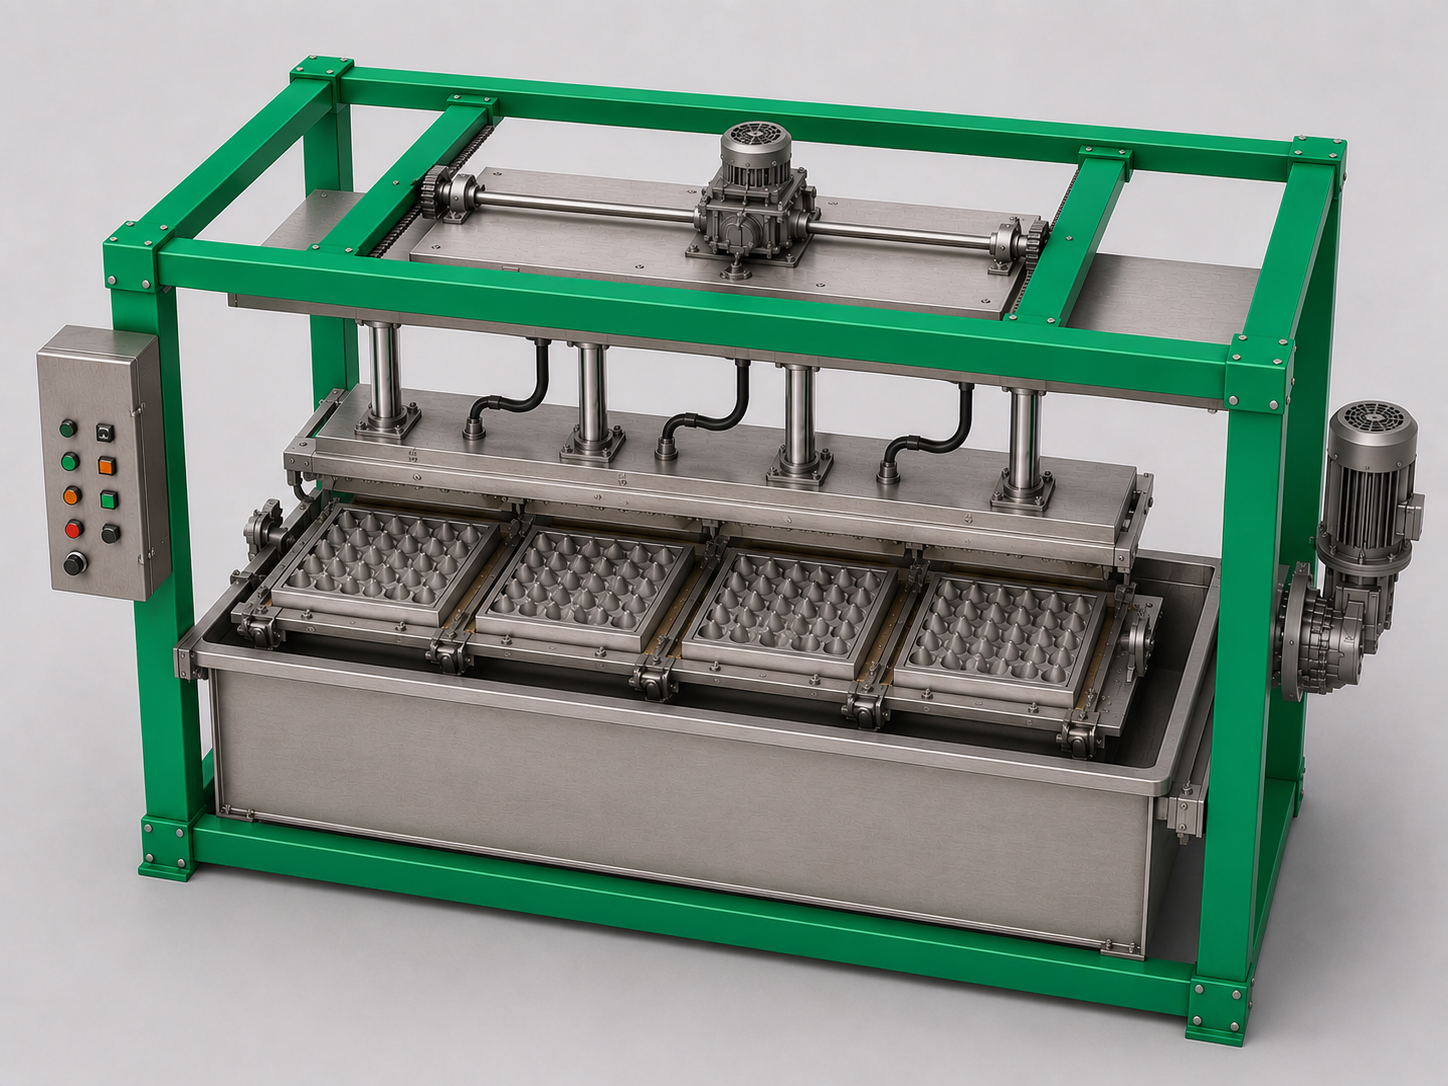
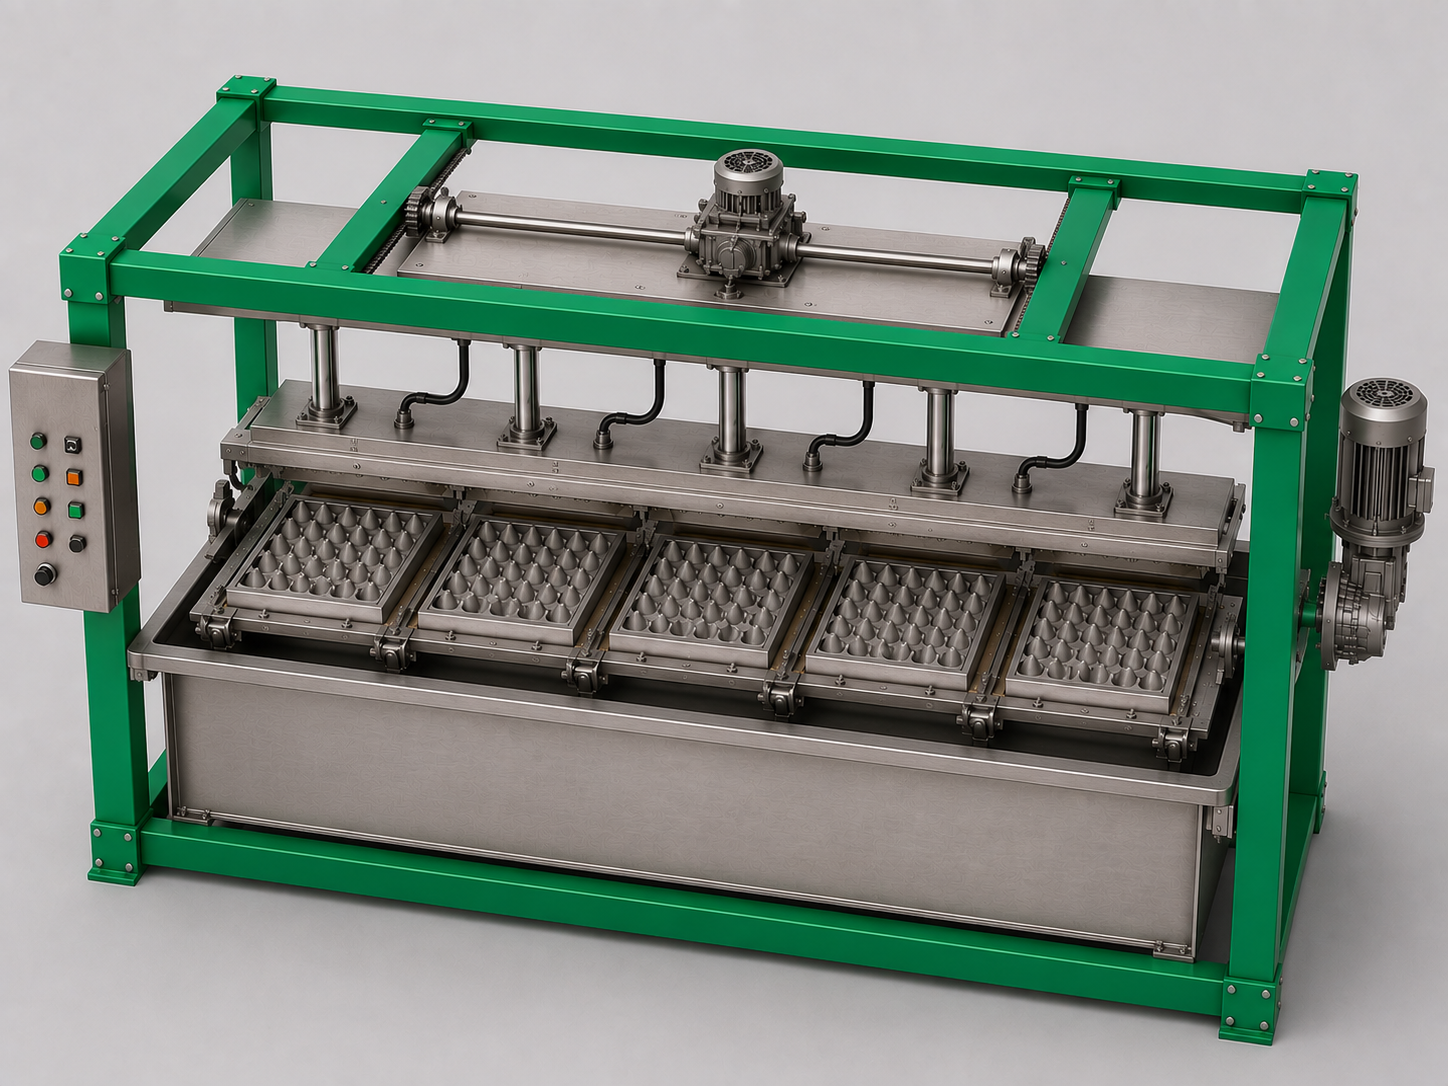
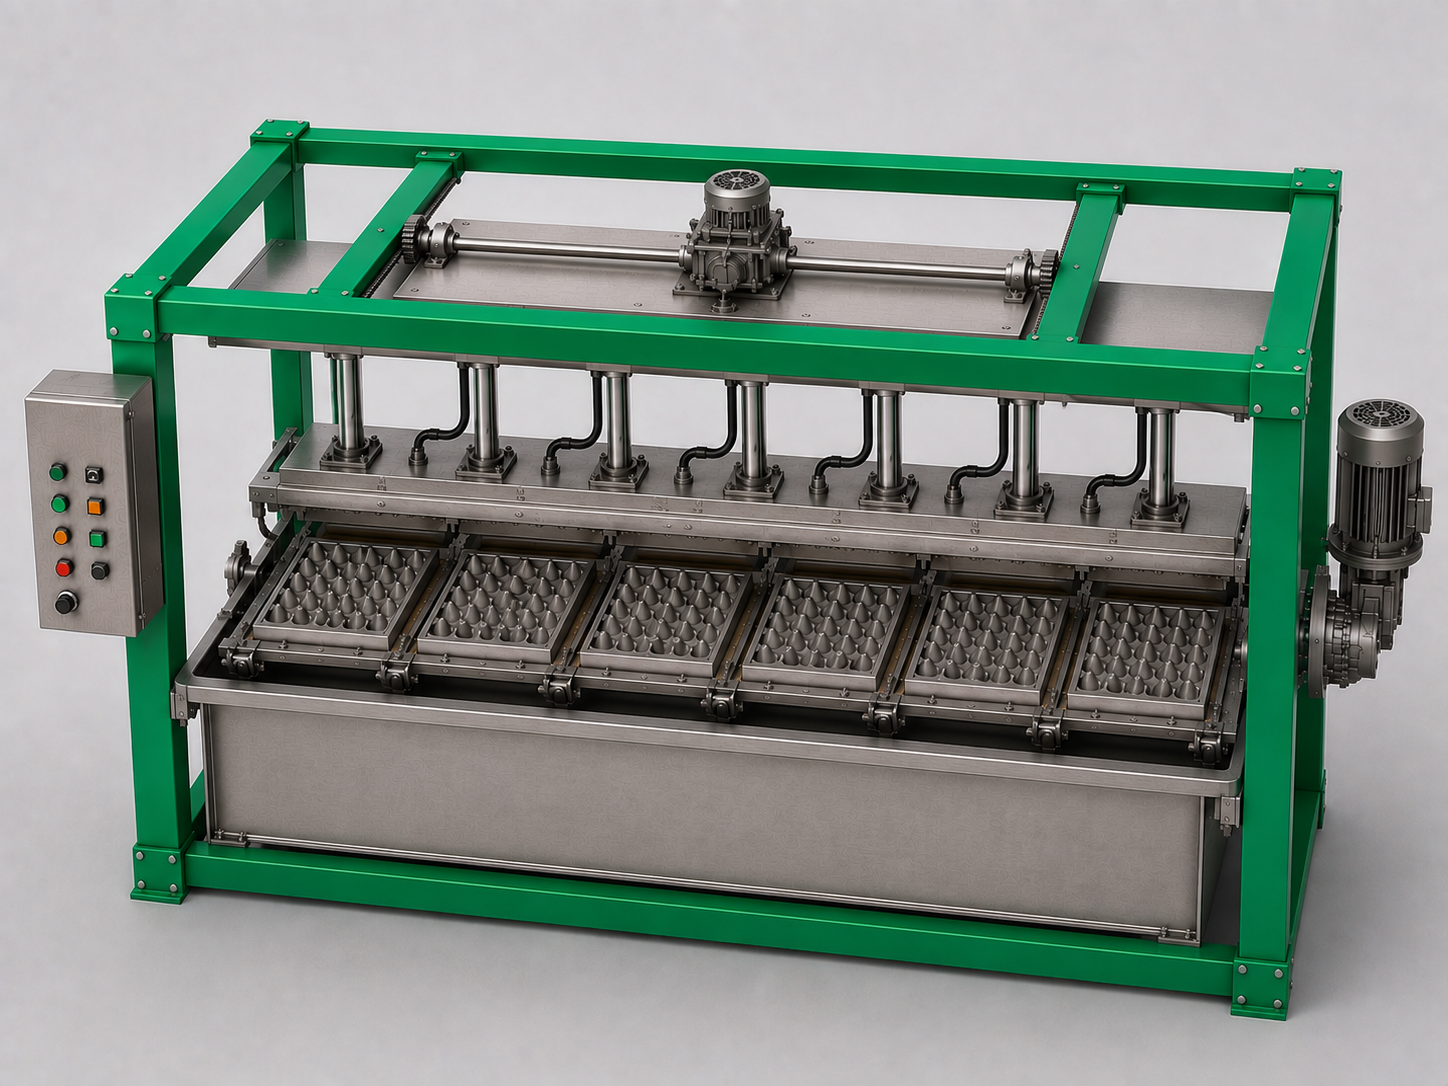
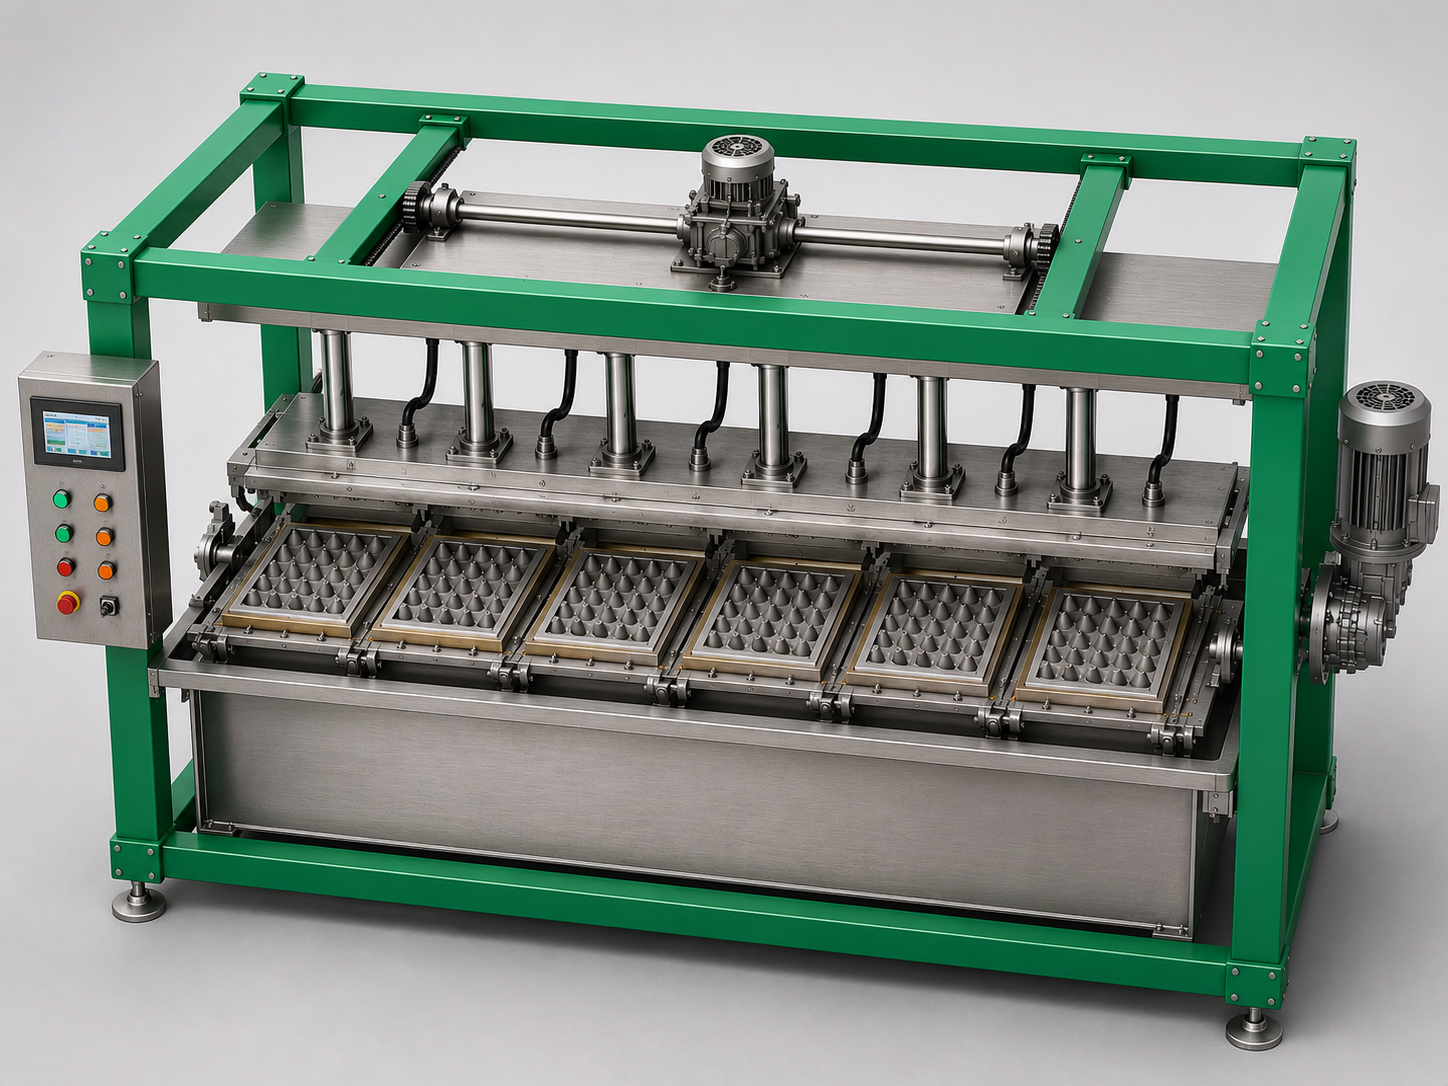
تستخدم القوالب الشبكية الخاصة بالمنتج نزع الماء بمساعدة التفريغ واسترجاع مياه العودة. يتضمن تحكم Schneider PLC شاشة HMI بنحو 10.1 بوصة وحماية كهربائية وحماية فقدان الطور.
يوفر الجسم المعدني المعزول وتوربين تدوير الهواء وصواني النقل والاحتياط والحارق المتوافق مع الموديل تجفيفًا بهواء ساخن قسري حتى الرطوبة المطلوبة.
تشمل الأنظمة المساندة مضخة التفريغ والمبرد وضاغط الهواء والغسيل عالي الضغط ولوحة التحكم وPLC. التسلسل النموذجي: آلة التفتيت ← الخزانات الأولية ← الخزان الثانوي ← ماكينة التشكيل ← لوحة التحكم ← الضاغط ← مضخة التفريغ ← المجفف.
تتوزع ستة موديلات على ثلاث عائلات تشترك في بنية ECP وتختلف في الإنتاج ومتطلبات موارد الموقع.
600–900 طبق/ساعة، 2–3 محطات، 150 م²، 2–3 عمال، طلب أقصى 65–75 كيلوواط وتعبئة أولية 3–4 م³.
استكشف ECPS →1,200–1,500 طبق/ساعة، 4–5 محطات، 180 م²، 2–3 عمال، طلب أقصى 110–140 كيلوواط وتعبئة أولية 5–6 م³.
استكشف ECPM →1,800–2,200 طبق/ساعة، 6 محطات، 200 م²، 3–4 عمال، طلب أقصى 160–200 كيلوواط وتعبئة أولية 7–9 م³.
استكشف ECPL →يستخدم الإنتاج الاسمي طبق 30 بيضة القياسي (320 × 320 مم) مرجعًا للمقارنة. يختلف الإنتاج الفعلي حسب القالب والهندسة والمادة وتهيئة الخط.
| الموديل | ECPS-600E ECPS | ECPS-900E ECPS | ECPM-1200E ECPM | ECPM-1500E ECPM | ECPL-1800E ECPL | ECPL-2200E ECPL |
|---|---|---|---|---|---|---|
| الإنتاج الاسمي | 600 طبق/ساعة | 900 طبق/ساعة | 1,200 طبق/ساعة | 1,500 طبق/ساعة | 1,800 طبق/ساعة | 2,200 طبق/ساعة |
| العائلة | ECPS — مدمج | ECPS — مدمج+ | ECPM — متوسط | ECPM — متوسط+ | ECPL — سعة عالية | ECPL — أقصى إنتاج قياسي |
| محطات القوالب | 2 | 3 | 4 | 5 | 6 | 6 |
| المياه — التعبئة الأولية | 3 m³ | 4 m³ | 5 m³ | 6 m³ | 7 m³ | 9 m³ |
| أقصى قدرة كهربائية | 65 kW | 75 kW | 110 kW | 140 kW | 160 kW | 200 kW |
| عمال/وردية | 2–3 | 2–3 | 2–3 | 2–3 | 3–4 | 3–4 |
| المساحة الموصى بها | 150 m² | 150 m² | 180 m² | 180 m² | 200 m² | 200 m² |
إرشاد تقريبي؛ يؤكد الحجم النهائي حسب المنتج وظروف الموقع. اختر النطاق الأقرب لإنتاجك المستهدف.
خط مدمج: 150 م²، 2–3 عمال، 65–75 كيلوواط كحد أقصى و3–4 م³ تعبئة أولية.
ابدأ هنا عند تأسيس الإنتاج وانتقل إلى ECPM عند الاقتراب من 900/ساعة.
خط متوسط: 180 م²، 2–3 عمال، 110–140 كيلوواط كحد أقصى و5–6 م³ تعبئة أولية.
انتقل من ECPS عندما يتجاوز الإنتاج المنتظم 900/ساعة.
أول خط صناعي بست محطات: 200 م²، 3–4 عمال، 160 كيلوواط كحد أقصى و7 م³.
المنصة ذاتها بست محطات مثل ECPL-2200E مع أنظمة مساندة أصغر.
أقصى إنتاج قياسي: 200 م²، 3–4 عمال، 200 كيلوواط كحد أقصى و9 م³. أكبر الأنظمة المساندة في النطاق.
قيّم خيار الخطين عند بلوغ سقف الخط الواحد.
تختلف السعة حسب هندسة المنتج ووصفة اللب والرطوبة والتجفيف والقوالب. تؤكد القيم النهائية بمواصفات المشروع.
يمكن للمنصة نفسها إنتاج أطباق وعبوات البيض وصواني الفاكهة وحوامل الأكواب وغيرها من عبوات الورق المعاد تدويره بتبديل قوالب متوافقة خاصة بكل منتج.
القالب هو آلية تغيير المنتج الأساسية. تُضبط واجهات النقل ومعايير التشغيل لكل منتج معتمد.
3–9 م³ هي تعبئة دائرة العملية أول مرة وليست استهلاكًا في الساعة. يُعاد تدوير الماء مع تعويض يقارب 20% شهريًا بسبب التبخر أساسًا.
65–200 كيلوواط هي أقصى طلب عند البدء/الذروة وليست استهلاك طاقة مستمرًا. القدرة الحرارية لحارق ECPL، 425–510 كيلوواط، كمية هندسية منفصلة.
دورة الماكينة أوتوماتيكية لكن المصنع ليس بلا عمال. يحتاج التشغيل النموذجي إلى 2–3 عمال لكل وردية في ECPS/ECPM و3–4 في ECPL.
أرسل لنا منتجك المستهدف وسعتك وظروف موقعك. نردّ بمواصفات الخط المناسب.